
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-30 Origen: Sitio
La descarga neumática actúa como el principal cuello de botella operativo para las flotas de graneles secos en todo el mundo. El éxito depende enteramente de la dinámica de fluidos, no sólo del volumen total del tanque. Los administradores de flotas a menudo tienen dificultades para equilibrar el volumen de aire (CFM) y la presión (PSI) con las limitaciones físicas de las tuberías en los sitios de entrega. Este desajuste provoca con frecuencia tuberías obstruidas, desperdicio de combustible y retrasos operativos masivos. Resolver este problema es muy importante porque la rentabilidad del transporte a granel depende de tiempos de respuesta rápidos y predecibles. Especificar un eficiente El sistema de descarga de camiones cisterna de cemento requiere alinear la salida del compresor directamente con la geometría de la tubería. Esta alineación minimiza la pérdida por fricción, reduce el consumo de combustible y evita una compactación severa del material dentro de las líneas. En esta guía, aprenderá cómo evaluar con precisión la capacidad del compresor de su flota. Exploraremos la física central detrás del diseño de tuberías para mantener el flujo de cemento de manera óptima. Finalmente, descubrirá estrategias prácticas para mitigar riesgos y solucionar bloqueos comunes del sistema en el lugar de trabajo.
Los compresores sobredimensionados no garantizan una descarga más rápida; a menudo provocan roturas de filtros y compactación del cemento si el diámetro de la tubería no puede soportar el volumen de aire.
La geometría de la tubería, específicamente el número de curvaturas y el diámetro de la tubería, dicta los cálculos de pérdida por fricción requeridos para el sistema.
Una descarga óptima requiere la estandarización de los procedimientos operativos estándar (SOP, por sus siglas en inglés) para que los operadores mantengan la presión específica del 'punto óptimo' (generalmente 12 a 15 PSI para el cemento Portland estándar).
La evaluación de la compra de un **camión cisterna para cemento a granel** debe incluir una auditoría localizada de la red de tuberías del silo receptor, no solo las especificaciones del remolque.
Los sistemas neumáticos mal adaptados generan enormes costos ocultos para las operaciones logísticas. Gestionar un El camión cisterna de cemento a granel requiere una armonía precisa entre el camión y el silo receptor. Cuando los componentes chocan, los plazos de entrega se desploman. Una configuración optimizada debe lograr caudales constantes y predecibles de manera constante. Debería esperar una producción de 1 a 1,5 toneladas por minuto en condiciones normales del sitio. Las operaciones eficientes también dejan menos del 1% de material residual dentro del tanque una vez finalizado. Alcanzar estos criterios de éxito mantiene su flota en movimiento y altamente rentable.
No optimizar estos sistemas introduce graves riesgos operativos en toda su empresa. Debes tener cuidado con estos peligros principales:
Demoras: Los tiempos de descarga excesivos conducen directamente a costosas penalizaciones en el sitio. Las obras de construcción se ejecutan según horarios estrictos. Pierdes dinero cada minuto que el camión permanece inactivo bloqueando la zona de entrada.
Desgaste del equipo: Empujar contra una presión anormalmente alta aumenta rápidamente el consumo de combustible. También acelera el desgaste mecánico de la toma de fuerza (PTO) y de los cojinetes del compresor.
Degradación del producto: La aireación excesiva arruina activamente la carga de cemento. Con frecuencia causa fallas en el colector de polvo en el silo receptor, lo que crea enormes peligros ambientales y cierres del sitio.
El flujo de aire y la presión del aire desempeñan funciones diferentes pero igualmente vitales durante la transferencia de material. CFM (pies cúbicos por minuto) actúa como vehículo portador del material. PSI (libras por pulgada cuadrada) proporciona la fuerza necesaria para superar la resistencia de la tubería. Desafortunadamente, muchos operadores caen en la falacia de 'más es mejor' respecto a la capacidad. Asumen que un compresor de mayor capacidad produce automáticamente tiempos de descarga más rápidos. Esta suposición resulta peligrosamente incorrecta en la práctica. Un exceso de CFM que ingresa a una tubería restringida crea un flujo turbulento violento. El aire se mueve demasiado rápido, lo que altera la delicada suspensión del cemento. Esta turbulencia conduce directamente a bloqueos duros de las líneas y filtros de silo reventados.
Debe evaluar sus sistemas de compresores en dimensiones técnicas específicas. Primero, considere los límites de fluidización interna. El compresor debe coincidir perfectamente con la permeabilidad de las almohadillas de fluidización dentro del tanque. Demasiado aire ciega las almohadillas y provoca canalización. Muy poco aire no logra levantar el pesado cemento del fondo. A continuación, debe comparar las arquitecturas de los compresores. Los modelos de paletas giratorias ofrecen un flujo de aire continuo y estable. Los compresores de tornillo destacan por ofrecer capacidades de presión máxima para elevaciones verticales desafiantes.
Las líneas de base de la industria proporcionan un estándar confiable para los equipos de adquisiciones. Para una línea de descarga estándar de 4 pulgadas, los ingenieros apuntan a 350 a 500 CFM. Este rango específico equilibra perfectamente la velocidad de suspensión requerida con los límites de presión sistémica.
Cuadro comparativo de tipos de compresores
Arquitectura del compresor |
Estabilidad del flujo de aire |
Capacidad de presión |
Escenario de aplicación ideal |
|---|---|---|---|
Paleta rotativa |
Altamente continuo, baja pulsación. |
Moderado (picos de hasta 15 PSI) |
Entregas en silo estándar, recorridos horizontales cortos |
Tipo de tornillo |
Pulsante pero muy robusto |
Alto (mantiene fácilmente 15-20+ PSI) |
Silos extremadamente altos, geometrías de tuberías complejas |
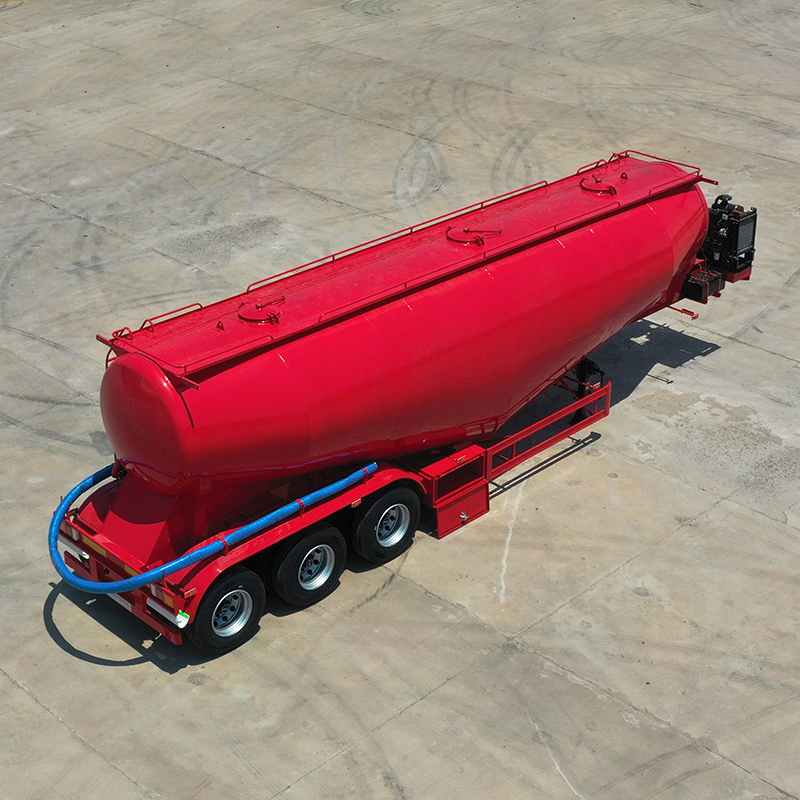
Una transferencia neumática exitosa depende en gran medida de una física básica estricta. El cemento debe mantener una velocidad de transporte mínima para permanecer suspendido dentro de la corriente de aire. Si la velocidad cae por debajo de este umbral, las partículas se desprenden de la suspensión inmediatamente. Se depositan en el fondo de la tubería y rápidamente forman un tapón impenetrable. Debe tener en cuenta la pérdida por fricción en cada paso físico del camino de entrega.
Los factores de la geometría de la tubería dictan por completo sus límites sistémicos. Debes prestar mucha atención a estos tres elementos:
Diámetro: El tamaño de la tubería dicta los requisitos internos de velocidad del aire. Pasar de una tubería de 4 pulgadas a una tubería de 5 pulgadas cambia drásticamente el área de la sección transversal. Las tuberías más grandes requieren exponencialmente más volumen de aire para mantener la suspensión. Si usa una tubería de 5 pulgadas pero mantiene los CFM constantes, la velocidad cae y causa bloqueos instantáneos.
Longitud y elevación vertical: la distancia física roba energía cinética. Debe calcular la caída de presión exacta por cada 100 pies de recorrido horizontal. Los ascensos verticales al silo requieren mucha más presión para combatir la gravedad y levantar el producto denso.
Codos y curvas: A El sistema de entrega del remolque cisterna de cemento enfrenta una inmensa fricción en cada giro. Debe utilizar codos de barrido de radio largo en lugar de accesorios rígidos de 90 grados. Las esquinas afiladas provocan un desgaste severo por impacto y restringen drásticamente el flujo de aire.
Hacer coincidir el equipo del remolque con el entorno de entrega determina su éxito general. No se puede tratar el camión y el silo receptor como unidades aisladas. Operan juntos como un mecanismo interconectado. Una entrega eficiente requiere hacer coincidir perfectamente la generación de origen con las limitaciones del destino.
Los ingenieros utilizan una fórmula de tamaño específica para garantizar la compatibilidad adecuada del equipo. El flujo de aire requerido es igual al área de la sección transversal de la tubería multiplicada por la velocidad mínima de transporte. Luego agrega un factor de fuga para tener en cuenta las pérdidas menores del sello. Esta matemática exacta le impide dominar el silo o disminuir el flujo.
Utilice esta lógica de preselección al diseñar su configuración neumática:
Priorice los compresores de tornillo si las rutas de entrega principales involucran silos altos o tramos horizontales largos. Mantienen una alta eficiencia a presiones elevadas por encima de 15 PSI.
Priorice las configuraciones de paletas rotativas si realiza entregas a plantas por lotes estándar y cercanas. Las configuraciones de baja presión y alto CFM maximizan la velocidad de descarga en estos entornos controlados.
Debe reconocer una variable crítica con respecto a estos cálculos físicos. Estas fórmulas suponen que está moviendo cemento Portland seco y altamente aireable. Los cementos mezclados o la escoria molida se comportan de manera completamente diferente. Alteran la dinámica de fluidización interna debido a las variadas densidades aparentes. Deberá recalibrar sus expectativas de presión y flujo de aire cada vez que manipule estos materiales más pesados.
El sistema mejor diseñado falla instantáneamente si los operadores ejecutan la secuencia incorrecta. Los estrictos procedimientos operativos estándar (POE) protegen su costoso equipo. Los operadores deben presurizar el tanque completamente antes de abrir la válvula de descarga. Abrir las válvulas demasiado pronto inunda la tubería vacía con cemento denso y sin airear. Este error provoca una obstrucción grave e inmediata.
El mantenimiento de rutina exige su atención diaria para evitar fallas catastróficas. Debe realizar inspecciones periódicas de todas las válvulas de retención. Este simple paso evita que el reflujo de cemento entre y destruya la carcasa del compresor. También es necesario controlar el estado físico de las telas de aireación dentro del tanque. Las almohadillas de lona o sintéticas determinan exactamente qué tan bien se utiliza el aire del compresor. Las almohadillas gastadas o mojadas crean zonas muertas donde el cemento se niega en absoluto a fluidificarse.
Los bloqueos siguen produciéndose a pesar de la mejor preparación. Cuando ocurren, los operadores necesitan prácticas estándar y seguras para limpiar las líneas obstruidas. Nunca golpee violentamente los tubos exteriores. En su lugar, primero purgue lentamente toda la presión del sistema. Utilice los puertos de limpieza designados para aspirar la obstrucción de forma segura. Este enfoque metódico evita daños graves a la infraestructura del oleoducto y garantiza la seguridad del operador.
La velocidad de descarga actúa como producto del equilibrio sistémico en lugar de la potencia de un componente aislado. Cuando optimiza todo el flujo neumático, reduce las demoras en el sitio y protege su equipo contra fallas prematuras. Puede mejorar sus operaciones diarias siguiendo algunos pasos claros. Primero, audite sus sitios de entrega más restrictivos antes de comprar equipos nuevos. A continuación, mida los diámetros exactos de la tubería y los ascensos verticales en esas ubicaciones específicas. Especifique el tamaño de su compresor y las dimensiones de la manguera al revés según las limitaciones del sitio. Finalmente, capacite a todos los operadores sobre secuencias estrictas de arranque y apagado para eliminar el error humano.
R: La presión ideal suele oscilar entre 12 y 14 PSI. Sin embargo, este objetivo depende en gran medida de la altura del silo y de la longitud total de la línea. Mantener este rango específico garantiza una fluidización suave sin sobrecargar el compresor. Exceder los 15 PSI frecuentemente indica un bloqueo aguas abajo o un flujo de aire severamente restringido. Los operadores siempre deben monitorear de cerca los medidores y purgar la presión si aumenta inesperadamente.
R: El diámetro de la tubería lo cambia todo debido a la ley del cubo cuadrado en dinámica de fluidos. Pasar de una tubería estándar de 4 pulgadas a una tubería de 5 pulgadas aumenta el área de la sección transversal en más del 50%. Necesita significativamente más CFM para llenar ese espacio adicional. Si los CFM permanecen sin cambios, la velocidad del aire cae inmediatamente. Esto deja caer el cemento de la corriente de aire y tapa la línea.
R: Sí, absolutamente. Cada silo receptor cuenta con un colector de polvo diseñado para ventilar un volumen de aire específico. Si su compresor empuja más aire del que el silo puede ventilar, la presión aumenta rápidamente dentro de la estructura. Este exceso de volumen puede provocar fácilmente explosiones violentas del filtro, dañar los sellos ambientales o provocar una sobrepresurización estructural peligrosa.
R: Los bloqueos frecuentemente se deben a una implementación operativa deficiente más que al dimensionamiento del equipo. Las almohadillas de aireación húmedas impiden la fluidización adecuada dentro del tanque. Abrir la válvula de descarga antes de que el tanque alcance la presión de funcionamiento inunda la línea con material denso. Además, los codos de barrido desgastados pueden crear turbulencias internas masivas, que interrumpen el flujo de aire y hacen caer el cemento de la suspensión.


