
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/09/2026 Origem: Site
A descarga pneumática atua como o principal gargalo operacional para frotas de granéis sólidos em todos os lugares. O sucesso depende inteiramente da dinâmica dos fluidos, não apenas do volume total do tanque. Os gerentes de frota muitas vezes têm dificuldades para equilibrar o volume de ar (CFM) e a pressão (PSI) com as restrições físicas das tubulações nos locais de entrega. Essa incompatibilidade frequentemente causa entupimento de tubulações, desperdício de combustível e enormes atrasos operacionais. Resolver esta questão é muito importante porque a rentabilidade no transporte a granel depende de tempos de resposta rápidos e previsíveis. Especificando um eficiente O sistema de descarga de caminhões-tanque de cimento requer o alinhamento da saída do compressor diretamente com a geometria da tubulação. Este alinhamento minimiza a perda por atrito, reduz a queima de combustível e evita a compactação severa do material dentro das linhas. Neste guia, você aprenderá como avaliar com precisão a capacidade do compressor da sua frota. Exploraremos a física básica por trás do projeto do duto para manter o fluxo ideal do cimento. Por fim, você descobrirá estratégias viáveis para mitigar riscos e solucionar bloqueios comuns do sistema no local de trabalho.
Compressores superdimensionados não garantem descarga mais rápida; eles geralmente causam rupturas no filtro e compactação do cimento se o diâmetro da tubulação não puder suportar o volume de ar.
A geometria da tubulação – especificamente o número de curvas e o diâmetro do tubo – determina os cálculos de perda por atrito necessários para o sistema.
A descarga ideal requer a padronização de Procedimentos Operacionais Padrão (SOPs) para que os operadores mantenham a pressão específica do 'ponto ideal' (normalmente 12-15 PSI para cimento Portland padrão).
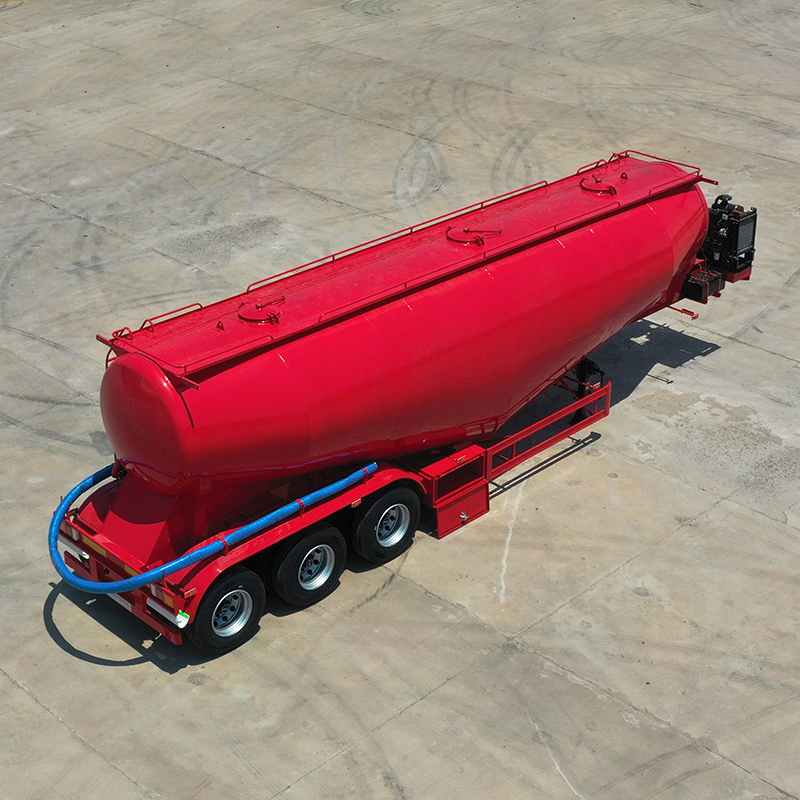
A avaliação de uma compra de **Caminhão-tanque de cimento a granel** deve incluir uma auditoria localizada da rede de tubulação do silo receptor, não apenas das especificações do trailer.
Sistemas pneumáticos mal adaptados criam enormes custos ocultos para as operações logísticas. Gerenciando um O Bulk Cement Tanker exige uma harmonia precisa entre o caminhão e o silo de recebimento. Quando os componentes entram em conflito, os prazos de entrega despencam. Uma configuração otimizada deve atingir taxas de fluxo constantes e previsíveis de forma consistente. Você deve esperar uma produção de 1 a 1,5 toneladas por minuto em condições normais do local. Operações eficientes também deixam menos de 1% de material residual dentro do tanque após a conclusão. Atingir esses critérios de sucesso mantém sua frota em movimento e altamente lucrativa.
A falha na otimização desses sistemas introduz graves riscos operacionais em toda a sua empresa. Você deve estar atento a estes perigos primários:
Demurrage: Tempos de descarga excessivos levam diretamente a penalidades dispendiosas no local. Os canteiros de obras funcionam em horários rígidos. Você perde dinheiro a cada minuto que o caminhão fica parado bloqueando a zona de entrada.
Desgaste do equipamento: Empurrar contra uma pressão anormalmente alta aumenta rapidamente o consumo de combustível. Também acelera o desgaste mecânico da tomada de força (PTO) e dos rolamentos do compressor.
Degradação do Produto: A aeração excessiva arruína ativamente a carga de cimento. Freqüentemente causa falhas no coletor de pó no silo de recebimento, o que cria enormes riscos ambientais e paralisações do local.
O fluxo de ar e a pressão do ar desempenham papéis diferentes, mas igualmente vitais, durante a transferência de material. CFM (pés cúbicos por minuto) atua como veículo transportador do material. PSI (Libras por Polegada Quadrada) fornece a força necessária para superar a resistência da tubulação. Infelizmente, muitas operadoras caem na falácia de que “quanto mais, melhor” em relação à capacidade. Eles assumem que um compressor de maior capacidade produz automaticamente tempos de descarga mais rápidos. Esta suposição se mostra perigosamente incorreta na prática. O excesso de CFM entrando em um tubo restrito cria um fluxo turbulento violento. O ar se move muito rápido, o que perturba a delicada suspensão de cimento. Essa turbulência leva diretamente a bloqueios de linhas duras e filtros de silos estourados.
Você deve avaliar seus sistemas de compressores em dimensões técnicas específicas. Primeiro, considere os limites internos de fluidização. O compressor deve corresponder perfeitamente à permeabilidade das placas de fluidização dentro do tanque. Muito ar cega as almofadas e causa canalização. Muito pouco ar não consegue levantar o cimento pesado do fundo. A seguir, você deve comparar as arquiteturas do compressor. Os modelos de palhetas rotativas oferecem fluxo de ar contínuo e estável. Os compressores de parafuso são excelentes no fornecimento de capacidades de pico de pressão para elevações verticais desafiadoras.
As linhas de base do setor fornecem um padrão confiável para as equipes de compras. Para uma linha de descarga padrão de 4 polegadas, os engenheiros visam 350 a 500 CFM. Esta faixa específica equilibra perfeitamente a velocidade de suspensão necessária em relação aos limites de pressão sistêmica.
Tabela de comparação de tipos de compressores
Arquitetura do Compressor |
Estabilidade do fluxo de ar |
Capacidade de pressão |
Cenário de aplicação ideal |
|---|---|---|---|
Palheta Rotativa |
Altamente contínua e baixa pulsação |
Moderado (picos de até 15 PSI) |
Entregas de silos padrão, tiragens horizontais curtas |
Tipo de parafuso |
Pulsante, mas altamente robusto |
Alto (mantém facilmente 15-20+ PSI) |
Silos extremamente altos, geometrias complexas de tubulações |
A transferência pneumática bem-sucedida depende muito de uma física básica rigorosa. O cimento deve manter uma velocidade mínima de transporte para permanecer suspenso dentro da corrente de ar. Se a velocidade cair abaixo deste limite, as partículas saem da suspensão imediatamente. Eles se acomodam no fundo do tubo e rapidamente formam um tampão impenetrável. Você deve levar em conta a perda por atrito em cada etapa física do caminho de entrega.
Os fatores de geometria do pipeline determinam inteiramente seus limites sistêmicos. Você deve prestar muita atenção a estes três elementos:
Diâmetro: O tamanho do tubo determina os requisitos internos de velocidade do ar. Passar de um tubo de 4 polegadas para um tubo de 5 polegadas altera drasticamente a área da seção transversal. Tubos maiores requerem volume de ar exponencialmente maior para manter a suspensão. Se você usar um tubo de 5 polegadas, mas mantiver o CFM constante, a velocidade cairá e causará bloqueios instantâneos.
Comprimento e elevação vertical: a distância física rouba energia cinética. Você deve calcular a queda de pressão exata por 30 metros de percurso horizontal. As subidas verticais do silo requerem significativamente mais pressão para combater a gravidade e levantar o produto denso.
Cotovelos e curvas: A O sistema de entrega do Cement Tanker Trailer enfrenta imenso atrito a cada passo. Você deve usar cotovelos de varredura de raio longo em vez de acessórios rígidos de 90 graus. Cantos afiados causam desgaste severo por impacto e restringem drasticamente o fluxo de ar.
Combinar o equipamento do reboque com o ambiente de entrega determina o seu sucesso geral. Não se pode tratar o caminhão e o silo de recebimento como unidades isoladas. Eles operam juntos como um mecanismo interconectado. Uma entrega eficiente requer combinar perfeitamente a geração de origem com as restrições de destino.
Os engenheiros usam uma fórmula de dimensionamento específica para garantir a compatibilidade adequada do equipamento. O fluxo de ar necessário é igual à área da seção transversal da tubulação multiplicada pela velocidade mínima de transporte. Em seguida, você adiciona um fator de vazamento para compensar pequenas perdas de vedação. Essa matemática exata evita que você sobrecarregue o silo ou prejudique o fluxo.
Use esta lógica de seleção ao projetar sua configuração pneumática:
Priorize compressores de parafuso se as rotas de entrega primária envolverem silos altos ou longos percursos horizontais. Eles mantêm alta eficiência em pressões elevadas acima de 15 PSI.
Priorize configurações de palhetas rotativas se você fizer entregas em fábricas de lote padrão e próximas. Configurações de alto CFM e baixa pressão maximizam a velocidade de descarga nesses ambientes controlados.
Você deve reconhecer uma variável crítica em relação a esses cálculos físicos. Essas fórmulas pressupõem que você esteja movendo cimento Portland seco e altamente arejado. Os cimentos misturados ou a escória moída comportam-se de forma completamente diferente. Eles alteram a dinâmica interna de fluidização devido às densidades aparentes variadas. Você precisará recalibrar suas expectativas de pressão e fluxo de ar sempre que manusear esses materiais mais pesados.
O sistema mais bem projetado falha instantaneamente se os operadores executarem a sequência errada. Procedimentos operacionais padrão (SOPs) rigorosos protegem seus equipamentos caros. Os operadores devem pressurizar totalmente o tanque antes de abrir a válvula de descarga. Abrir as válvulas muito cedo inunda a tubulação vazia com cimento denso e não aerado. Esse erro causa um plug grave e imediato.
A manutenção de rotina exige sua atenção diária para evitar falhas catastróficas. Você deve realizar inspeções regulares em todas as válvulas de retenção. Este passo simples evita que o refluxo de cimento entre e destrua a carcaça do compressor. Você também precisa monitorar a condição física dos tecidos de aeração dentro do tanque. Almofadas de lona ou sintéticas determinam exatamente quão bem o ar do compressor é utilizado. Almofadas gastas ou molhadas criam zonas mortas onde o cimento se recusa absolutamente a fluidizar.
Os bloqueios ainda acontecem apesar da melhor preparação. Quando ocorrem, os operadores precisam de práticas padrão e seguras para limpar linhas obstruídas. Nunca martele violentamente os tubos exteriores. Em vez disso, primeiro purgue lentamente toda a pressão do sistema. Use portas de limpeza designadas para aspirar o bloqueio com segurança. Esta abordagem metódica evita danos graves à infraestrutura do gasoduto e garante a segurança do operador.
A velocidade de descarga atua como um produto do equilíbrio sistêmico, e não da potência de um componente isolado. Ao otimizar todo o fluxo pneumático, você reduz atrasos no local e protege seu equipamento contra falhas prematuras. Você pode melhorar suas operações diárias seguindo algumas etapas claras. Primeiro, audite os locais de entrega mais restritivos antes de comprar novos equipamentos. Em seguida, meça os diâmetros exatos dos tubos e as subidas verticais nesses locais específicos. Especifique o tamanho do compressor e as dimensões da mangueira de trás para frente com base nas restrições do local. Por fim, treine todos os operadores em sequências rigorosas de inicialização e desligamento para eliminar erros humanos.
R: A pressão ideal normalmente varia entre 12 e 14 PSI. No entanto, esta meta depende muito da altura do silo e do comprimento total da linha. A manutenção desta faixa específica garante uma fluidização suave sem sobrecarregar o compressor. Exceder 15 PSI frequentemente indica um bloqueio a jusante ou fluxo de ar severamente restrito. Os operadores devem sempre monitorar os medidores de perto e sangrar a pressão caso ela aumente inesperadamente.
R: O diâmetro do tubo muda tudo devido à lei do cubo quadrado na dinâmica dos fluidos. Passar de um tubo padrão de 4 polegadas para um tubo de 5 polegadas aumenta a área da seção transversal em mais de 50%. Você precisa de significativamente mais CFM para preencher esse espaço extra. Se o CFM permanecer inalterado, a velocidade do ar cai imediatamente. Isso retira o cimento da corrente de ar e obstrui a linha.
R: Sim, absolutamente. Cada silo receptor possui um coletor de pó projetado para liberar um volume específico de ar. Se o seu compressor empurra mais ar do que o silo pode ventilar, a pressão aumenta rapidamente dentro da estrutura. Este volume excessivo pode facilmente causar explosões violentas do filtro, danificar as vedações ambientais ou levar a uma perigosa sobrepressurização estrutural.
R: Os bloqueios resultam frequentemente de uma má implementação operacional e não do dimensionamento do equipamento. Almofadas de aeração úmidas evitam a fluidização adequada dentro do tanque. Abrir a válvula de descarga antes que o tanque atinja a pressão operacional inunda a linha com material denso. Além disso, cotovelos desgastados podem criar turbulência interna maciça, o que interrompe o fluxo de ar e tira o cimento da suspensão.


